Artykuł sponsorowany
Jak pomiary po demontażu decydują, czy cylinder nadaje się do odbudowy
Zewnętrzne objawy awarii układu hydrauliki siłowej, w tym wycieki oleju czy odczuwalny spadek siły roboczej, wskazują jedynie na obecność usterki, ale nie pozwalają precyzyjnie wyznaczyć zakresu wymaganych prac. Elementy pracujące w ciężkich maszynach budowlanych i górniczych znoszą ogromne obciążenia mechaniczne, przez co ich degradacja następuje stopniowo i często bywa ukryta pod płaszczem cylindra. Trafna diagnoza wymaga całkowitego rozebrania mechanizmu na części pierwsze oraz umycia wszystkich powłok. Dopiero demontaż i dokładne pomiary geometryczne ujawniają rzeczywisty stan korpusu, dławnicy oraz elementów współpracujących wewnątrz układu. Oparcie się wyłącznie na oględzinach zewnętrznych nierzadko prowadzi do błędnych założeń i niewłaściwego doboru części zamiennych. Prawidłowo przeprowadzona weryfikacja techniczna po rozebraniu sprzętu stanowi jedyną obiektywną metodę oceny zużycia poszczególnych komponentów.
Pomiary korpusu i weryfikacja geometrii cylindra
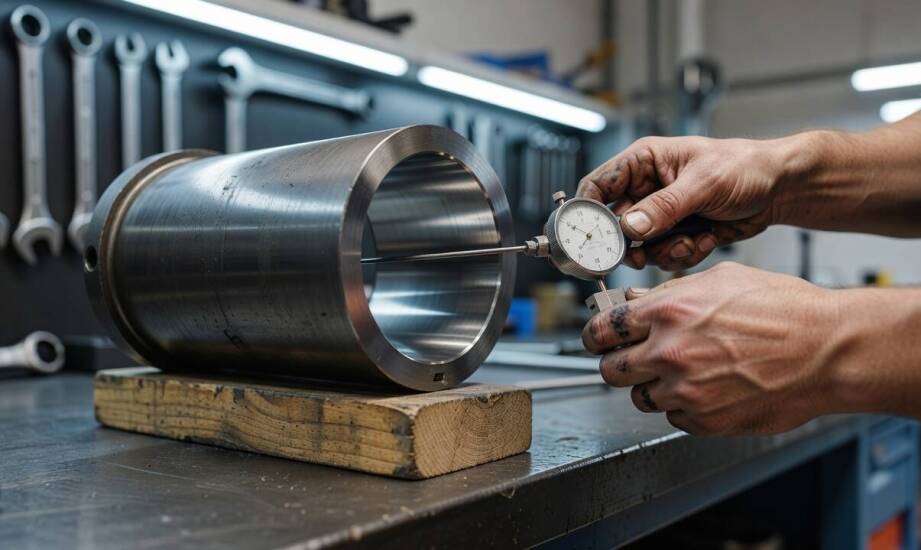
Po rozbiórce siłownika wstępnym krokiem jest ścisła kontrola kształtu wewnętrznej gładzi rury. Użycie specjalistycznych narzędzi metrologicznych, takich jak średnicówki mikrometryczne, pozwala zbadać wymiar przestrzenny w kilku płaszczyznach na różnych głębokościach. Wykrycie wyraźnej owalności lub zniekształcenia beczkowatego wskazuje na trwałe odkształcenie plastyczne materiału. Duża odchyłka od nominalnego kształtu powoduje wewnętrzne podciekanie płynu roboczego między komorami i prowadzi do szybkiej utraty ciśnienia w całym napędzie. Taka wada najczęściej wymusza przeprowadzenie zaawansowanej obróbki skrawaniem, a w wielu przypadkach całkowitą wymianę płaszcza na nowy element z atestowanego materiału hutniczego.
Dokładna ocena prostoliniowości samego tłoczyska stanowi krytyczny etap procedury sprawdzającej. Widoczna krzywizna wzdłużna osi pręta zaburza współosiowość działania całego zespołu, co natychmiast generuje asymetryczne obciążenie uszczelnień. Aby zweryfikować stan elementów prowadzących, mechanicy stosują praktyczną próbę pasowania detali. Testowe nasunięcie dławnicy pozbawionej pierścieni uszczelniających na powierzchnię tłoczyska pozwala wykryć niewyczuwalny inaczej luz poprzeczny. Płynny przesuw wyczyszczonych części bez żadnych zacięć czy odchyleń potwierdza zachowanie prawidłowej geometrii. Zbyt swobodne przemieszczanie się badanego detalu świadczy o zniszczeniu powierzchni nośnych i przenosi klasyfikację usterki z wymiany uszczelek na konieczność kompleksowej ingerencji w strukturę podzespołu.
Ślady na powierzchniach roboczych a kwalifikacja naprawy
Stan twardej powłoki chromowanej pokrywającej pręt tłoczyska determinuje dalszy kierunek działań warsztatowych. Gładka, jednolita powierzchnia pozbawiona wżerów korozyjnych pozwala ograniczyć interwencję wyłącznie do wstawienia nowych pakietów uszczelniających. Decyzję o ewentualnym odrzuceniu elementu warunkuje głębokość i charakter powstałych na chromie zarysowań. Drobne skazy i powierzchowne zatarcia wynikające z normalnej eksploatacji bardzo często poddają się procesom polerowania na tokarkach, co skutecznie przywraca im odpowiednią gładkość. Dopiero głębokie rysy, które przecinają warstwę techniczną aż do rodzimego materiału, definitywnie dyskwalifikują tłoczysko z dalszego użytku. Tego typu ostre krawędzie błyskawicznie zniszczyłyby elastyczne wargi nowych uszczelniaczy zgarniających.
Wewnętrzna strona rury cylindra również podlega rygorystycznej ocenie i powinna nosić wyłącznie wizualne ślady poślizgu tłoka. Wyraźne bruzdy czy wspomniana wcześniej utrata geometrii cylindrycznej wymuszają zastosowanie honowania, które pozwala wyprowadzić nowy wymiar wewnętrzny i odzyskać strukturę nośną dla filmu olejowego. Profesjonalna naprawa siłowników hydraulicznych musi opierać się na chłodnym przyporządkowaniu wyników pomiarowych do konkretnych procedur technologicznych. Wielokierunkowa praktyka inżynieryjna w zakładzie Hydrobog udowadnia, że oparcie diagnozy na twardych danych zapobiega kosztownym pomyłkom podczas prób rozruchowych. Zastosowanie normy ISO 9001:2015 i rygorystycznych testów ciśnieniowych po montażu gwarantuje bezpieczeństwo pracy odbudowanych układów tłokowych i teleskopowych.
Znaczenie precyzyjnej diagnostyki dla żywotności maszyn
Poprawnie zrealizowana weryfikacja techniczna znacznie wykracza poza zwykłe sporządzenie listy widocznych uszkodzeń czy nieszczelności. Głównym zadaniem inżynierów diagnozujących podzespoły pozostaje ścisłe dopasowanie metod obróbki do rzeczywistego wyeksploatowania materiału. Skrupulatne zebranie wymiarów ze wszystkich detali po ich demontażu pozwala wyeliminować ryzyko instalacji nowych, kosztownych pakietów uszczelniających wewnątrz zdeformowanego korpusu. Wykorzystanie profesjonalnych urządzeń metrologicznych oraz znajomość mikrometrycznych tolerancji warsztatowych stanowią fundament bezawaryjnego funkcjonowania maszyn. Tylko rzetelnie przygotowany raport z pomiarów chroni sprzęt budowlany i rolniczy przed przedwczesnym, niespodziewanym nawrotem awarii układu napędowego.
Kategorie artykułów
Polecane artykuły

Wtynkowe instalacje: jakie są ich zalety i zastosowania?
Wtynkowe instalacje elektryczne to nowoczesne rozwiązanie, które zyskuje na popularności w budownictwie. Dzięki nim możliwe jest estetyczne ukrycie przewodów, co wpływa na wygląd wnętrz. Instalacje Elektryczne Karczmarskich oferują różnorodne rodzaje instalacji, w tym podtynkowe i natynkowe, co pozw

Jak odzysk ciepła w wentylacji zmienia bilans energii w domu modernizowanym
Właściciel starszego budynku po gruntownej termomodernizacji nierzadko staje przed trudnym problemem. Mimo docieplenia elewacji, wymiany stolarki okiennej oraz instalacji nowoczesnej pompy ciepła, koszty ogrzewania wciąż nie spadają do zakładanego poziomu. Głównym winowajcą okazuje się tradycyjny sy